 Производители высокопрочного крепежа решают серьезную задачу – повысить срок эксплуатации продукции и одновременно придать ей особые свойства. Чтобы реализовать ее на практике, применяется ряд решений, включая применение специально подготовленных видов стали. Также есть альтернативное решение, отличающееся простотой и эффективностью без особых затрат. Например, производитель наносит на поверхность металла специальное защитное покрытие – как правило, цинковое.
Высокопрочный крепёж, дополнительно покрытый слоем цинка, сохраняет первоначальные свойства. При этом срок службы увеличивается. Даже при эксплуатации, предусматривающей взаимодействие с агрессивной химической средой или морской водой, оцинкованные метизы способны прослужить до 30 лет.
Требования к качеству и технологии оцинковки
Существует ряд известных технологий оцинковки. Самая распространенная – гальваническое цинкование. Достоинство – минимальная трудоемкость процедуры. Эта технология применяется не одно десятилетие, но даже в российских реалиях, когда разработчики выпускают альтернативные решения, гальваническое цинкование все равно сохраняет свою актуальность. Развитие промышленного производства также привело к появлению новых более сложных методов обработки, включая:
- механическую;
- цинкламельную;
- термодиффузионную;
- горячую оцинковку.
Защита крепежа с помощью цинка имеет простой механизм. В активных средах – к примеру, в воде, насыщенной минеральной солью, цинк выступает анодом практически с любым распространенным металлом. Есть всего два исключения – алюминий и магний. Таким образом, цинку приходится постоянно взаимодействовать с агрессивной средой, в то время как металл, выступая катодом, надежно защищен до тех пор, пока лицевой слой обработки не потеряет свою целостность.
Существует мнение, которое сообщает: главным техническим параметром покрытия из цинка выступает его толщина. В российских реалиях применяется альтернативный параметр – длительность эксплуатации обработанной детали, выраженная в годах. На территории внутренних лабораторий проводятся специальные тесты, где задействуется оборудование, позволяющее имитировать климатические и другие воздействия в ускоренном режиме. Благодаря экспертизе, мастера способны оценить долговечность крепежа из цинка в разы быстрее. Пропадает необходимость проведения многолетних испытаний.
Допустимый уровень долговечности покрытий определяется по прямому назначению крепежа. Если детали с декоративным покрытием начинают покрываться коррозией при 10-15% остаточного покрытия цинка, для высокопрочных крепежей, использующихся в машиностроении и строительстве, критический показатель равен 50 процентам.
Особенности гальванического цинкования
 Процедура гальванической оцинковки проводится посредством электролиза. Чтобы нанести таким способом защитный слой, в ванну погружают цинковые пластины и изделия. На металлические пластины подается постоянное электрическое напряжение. Под влиянием тока цинк, выступающий анодом, начинает растворяться. Это приводит к оседанию элементов защитного покрытия на стальных изделиях, выполняющих функцию катода.
Гальваническая оцинковка допускает изменение толщины защитного слоя в пределах от 5 до 25 мкм. Достоинство гальванического метода цинкования заключается в получении качественного равномерного покрытия даже на крепежах, имеющих сложную конфигурацию. Но есть и недостатки. Например, «водородная хрупкость», с которой сталкивается обработанный крепеж. Результат – ограничение гальванической ванны при производстве высокопрочных крепежей. Гальваника ограничена в использовании из-за повышенной токсичности и строгих требований экологических норм.
Горячее цинкование
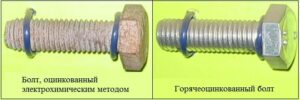 При использовании горячего цинкования специально подготовленное изделие погружается в ванну, содержащую расплавленный цинк. При перемещении детали внутри барабана цинковый слой равномерно распределяется по детали. После полного покрытия цинком детали происходит извлечение барабана из ванны, после чего его вращают на высокой частоте оборотов. Благодаря центробежной силе ненужные остатки цинка удаляются из поверхности. Преимущество заключается в повышенном качестве антикоррозионной обработки. Как только деталь попадет в ванну, цинк сразу же начнет заполнять все поры, которые имеет изделие. Результат – максимально возможная защита.
Крепеж, оцинкованный горячим методом, используется для эксплуатации в ответственных типах конструкций – на мостах, мачтах антенн сотовой связи, опорах линий электропередач. Но технология не может стать массовой из-за цены. Себестоимость продукции, обработанной горячим цинкованием, выше на 40 процентов, чем товаров, обработанных по гальванической методике.
Другие методы
Также для обработки высокопрочных крепежных изделий используются другие методы.
- Механическое цинкование. Покрытие «втирается» в деталь с помощью цинковой суспензии. Для реализации методики применяется комплект стеклянных шариков и галтовочных барабанов. Область использования такого крепежа ограничена вследствие невысокого сцепления с базовым материалом.
- Цинкламельный способ. Применяется, когда слой цинка должен быть как можно больше. Максимальный показатель – 100 мкм. Технология применяется преимущественно для декоративных крепежей разных цветов. Для придания поверхности нужного оттенка используется набор соответствующих присадок.
- Термодиффузионное цинкование. Самый молодой и наукоемкий метод. Является экологичным, потому что все отходы не содержат токсичные вещества. Процедура предусматривает нанесение цинка в герметичном реторте при температуре 350-500 градусов. Термодиффузия – сложный метод, который пока не получил большое распространение. Оцинкованный крепеж не способен получить оптимальные декоративные свойства.
Каждая из указанных технологий хорошо подходит для решения определенных задач. Выбор в пользу нужной детали зависит от требований к уровню устойчивости к коррозии, и ведется в соответствии с проектом.


